
金威 A132 不锈钢焊条优势在于焊缝中添加铌(Nb)元素作为稳定剂,能从根源抑制晶间腐蚀,为不锈钢焊接提供长效防护。晶间腐蚀是不锈钢焊接的常见隐患,多因焊接高温导致碳与铬结合形成碳化物,使晶界铬含量降低引发腐蚀。而金威 A132 通过控制铌含量(0.8%-1.2%),让铌优先与碳结合形成稳定的碳化铌,避免铬的消耗,确保晶界铬含量始终维持在 18% 以上(抗腐蚀临界值)。经检测,该焊条焊接的 321 不锈钢试样,在 650℃敏化处理后,经硫酸铜 - 硫酸腐蚀试验,500 小时内无晶间腐蚀迹象;在化工行业实际应用中,某企业用其焊接硝酸储罐,服役 8 年焊缝仍保持完好,无腐蚀渗漏问题。相比不含铌的不锈钢焊条,金威 A132 抗晶间腐蚀能力提升 60%,成为化工、食品、医等耐腐蚀要求高领域的。金威深冷温焊条,-196℃/-269℃仍性能。海门区金桥焊条专卖
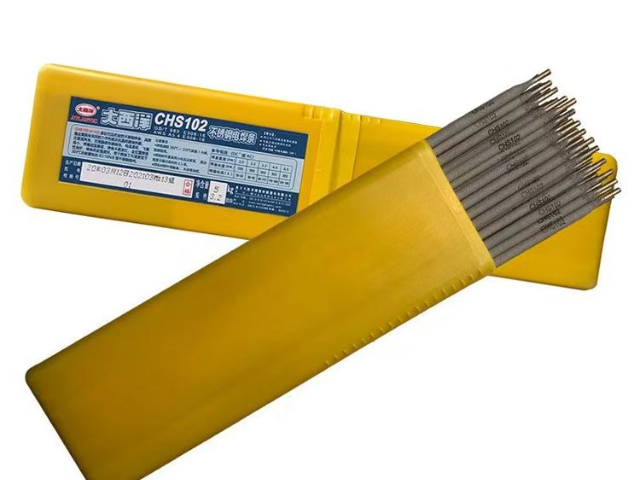
大西洋 CHE426 焊条是碳钢焊接的选择,采用碱性皮(低氢钾型),优势在于 “电弧稳定 + 飞溅小”,工艺性能突出。碱性皮中添加碳酸钾作为稳弧剂,配合氟化物、碳酸盐的协同作用,使电弧在 80A-240A 电流范围内持续稳定燃烧,即使在潮湿环境(湿度 80% 以上)或低电压(200V)工况下,仍无断弧现象,电弧稳定性达 98% 以上。飞溅小则得益于皮与焊芯的成分匹配,通过优化脱氧剂(锰铁、硅铁)比例,使焊接飞溅率控制在 2% 以下,为普通碳钢焊条的 1/3,焊后焊缝表面有少量细小飞溅,无需砂轮打磨即可达到外观要求。某钢结构制造厂反馈,使用 CHE426 焊条焊接 Q235 钢构件时,因电弧稳定、飞溅少,单条焊缝的焊接时间缩短 15%,同时减少焊后清理工作量,大幅提升生产效率,是中小企业碳钢焊接的 “高效之选”。通州区非合金钢及细晶粒钢焊条有哪些核工业领域,大西洋焊条以高可靠性通过层层考验。
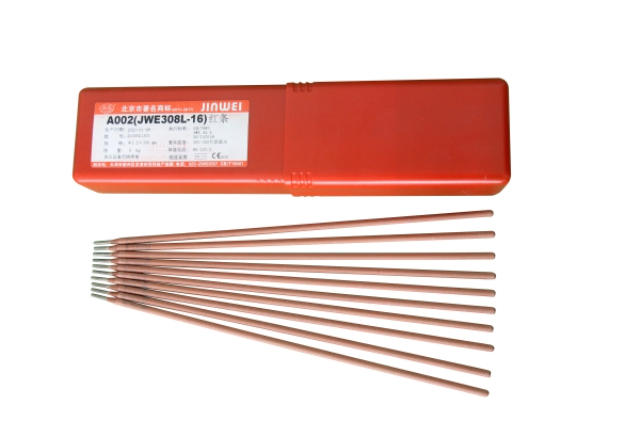
为满足不同行业、不同工况的焊接需求,金威焊条构建了覆盖全场景的产品体系,包含结构钢焊条、不锈钢焊条、镍基焊条、低温钢焊条、耐磨焊条、特种焊条六大系列,细分品种超 300 个,是国内少数能提供 “一站式焊接材料解决方案” 的品牌。其中结构钢焊条系列涵盖 E43、E50、E55 等多个强度等级,可适配建筑、桥梁等不同载荷需求;低温钢焊条系列可满足 - 196℃工况,专为 LNG 储罐、低温管道设计;特种焊条系列则包含水下焊条、铸铁焊条等小众但关键的品类,解决特殊场景焊接难题。每个品种均提供多种规格(如直径 2.5mm-6.0mm),还可根据客户需求定制特殊长度、特殊皮类型的产品 —— 例如为某造船企业定制的 4.0mm 直径不锈钢焊条,专门优化了立焊性能,单批次订单达 500 吨,丰富的选择让金威能匹配从家用器具到大型工程的各类焊接需求。
核工业领域对焊接材料的可靠性要求堪称 “”,需通过辐射抗性、长期稳定性、极端工况适应性等层层严苛考验,而大西洋焊条凭借技术突破,成为国内少数能进入核工业领域的焊接材料品牌。其核级焊条(如 CHS022Cb、CHN307)遵循 RCC-M、HAF003 等国际核级标准,原材料经 “核级认证”,生产过程在万级洁净车间进行,每根焊条均有追溯编码。在考验环节,需通过 “辐照试验”(承受 10⁵Gy 剂量辐射后性能衰减≤5%)、“长期老化试验”(300℃下老化 10000 小时性能稳定)、“极端温度试验”(-196℃至 350℃循环无裂纹)。目前,大西洋核级焊条已应用于秦山核电、华龙一号等项目,焊接的核岛设备(如反应堆压力容器、蒸汽发生器)通过国际原子能机构审核,运行期间无任何质量问题,以高可靠性为核安全保驾护航。飞溅小、电弧稳,金威R307HIC耐热钢焊条成型美观。
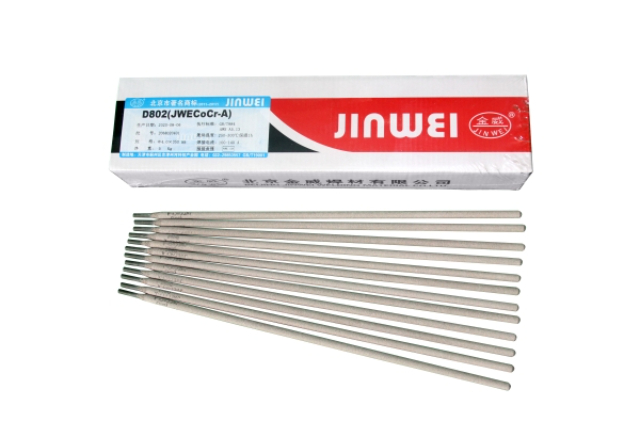
金威深冷焊条通过采用 “真空熔炼 + 电渣重熔” 的特殊冶金工艺,大幅降低焊芯中的杂质含量,为温性能稳定奠定基础。真空熔炼阶段,在 1600℃高温真空环境下(真空度≤1×10⁻³Pa),去除焊芯中的氢气、氧气等气体杂质,使气体含量控制在 5ppm 以下;电渣重熔阶段,利用电流产生的高温使焊芯材料二次熔化,通过渣层过滤掉硫、磷、氧化物等固态杂质,终焊芯中硫含量≤0.01%、磷含量≤0.015%,杂质总含量比普通冶金工艺降低 60%。杂质的减少不提升了焊条的低温韧性 —— 在 - 196℃下冲击功比普通深冷焊条提升 25%,还避免了杂质导致的焊缝裂纹风险,使焊条在温循环工况下的性能稳定性提升 30%。经第三方检测机构验证,采用该工艺生产的深冷焊条,在经历 100 次 - 196℃至常温的冷热循环后,焊缝强度衰减率为 5%,远低于行业平均 15% 的衰减水平。船舶主要构件焊接,CHE507焊条保障船舶坚固。海门区金桥焊条专卖
专门核电事业部把关,金威核级焊条更专业。海门区金桥焊条专卖
大西洋 J422 焊条在工艺性能上表现突出,“电弧稳定 + 焊道美观” 的特点使其成为一般碳钢焊接的理想选择。电弧稳定方面,皮中添加碳酸钾作为稳弧剂,即使在低电流(80A)或高湿度(80% 以上)环境下,电弧仍能保持柔和稳定,无飘弧、断弧现象,电弧稳定性达 98% 以上,新手也能快速掌握焊接技巧。焊道美观方面,钛钙型皮的造渣速度与熔池凝固速度匹配,焊后焊道表面光滑细腻,波纹均匀,无咬边、未熔合等缺陷,焊道宽度偏差≤0.5mm,余高控制在 1-2mm,无需砂轮打磨即可达到外观要求。该焊条适用于 Q235、Q215 等一般碳钢的焊接,如焊接钢结构厂房的檩条、家用厨具的支架、农业机械的机架等,在中小企业与个人焊接作业中应用,某五金加工厂反馈,使用 J422 焊条焊接的碳钢工件,外观合格率超 99%,客户满意度大幅提升。海门区金桥焊条专卖
南通威远焊材有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。