
石油化工产业中,设备长期接触原油、酸碱介质等强腐蚀物质,对焊接材料的耐腐蚀性要求较高,大西洋焊条凭借 “耐化学腐蚀 + 性能稳定”,成为该领域的产品。其 A202、A302 不锈钢焊条,含铬 18%-20%、镍 8%-10%,在原油储罐、化工管道焊接中,可抵御硫化氢、有机酸等腐蚀,焊缝在 3.5% 盐酸溶液中浸泡 1000 小时,腐蚀速率≤0.02mm / 年;针对高温反应釜,R317 耐热钢焊条能在 550℃高温下保持稳定性能,焊缝蠕变断裂强度达 140MPa,适配 15CrMoR 耐热钢焊接。某大型石化企业用大西洋 A202 焊条焊接丙烯精馏塔,运行 8 年焊缝无腐蚀渗漏;在页岩气开采项目中,其镍基焊条(Ni307)用于井口装置焊接,耐受高含硫介质侵蚀,性能始终稳定。大西洋焊条还通过 ISO 15156 石油天然气行业材料标准认证,确保在极端化工环境下的可靠应用。石油化工产业,大西洋焊条耐化学腐蚀,性能稳定。南通银焊条供应商
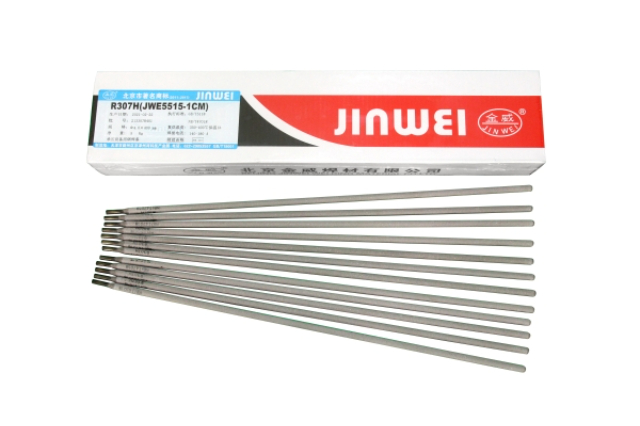
金威 A412 不锈钢焊条优势在于焊缝中添加钼元素,大幅提升耐用性,完美适配高要求耐腐蚀、耐热场景。其焊芯采用 Cr25-Ni13-Mo2 合金体系,钼元素含量稳定控制在 2.0%-3.0%,该元素能在焊缝表面形成致密的氧化膜,有效阻挡氯离子、硫酸根等腐蚀性介质侵入,使焊缝耐点蚀性能比普通不锈钢焊条提升 40%,特别适合化工、海洋工程等腐蚀环境。同时,钼元素还能增强焊缝的高温强度与蠕变 resistance,在 400℃以下工况中,焊缝硬度、韧性衰减率降低 30%,延长构件使用寿命。在某沿海化工企业的盐水储罐焊接项目中,使用金威 A412 不锈钢焊条焊接 316L 不锈钢罐体,焊缝经 2000 小时盐雾测试后,腐蚀速率为 0.01mm / 年,远低于行业平均 0.05mm / 年的标准。此外,钼元素还能细化焊缝晶粒,减少焊接缺陷,使焊条在厚板多层焊中仍保持优异的力学性能,从耐腐蚀、耐高温、抗缺陷多维度实现 “更耐用”,成为高要求不锈钢焊接的可靠选择。南通银焊条供应商飞溅小、脱渣易、成形美,金威9%Ni用镍基焊条操作体验好。
金威 R307HIC 耐热钢焊条通过 “硫、磷配方” 设计,进一步强化抗裂性能,完美适配耐热钢在高温、高压下的服役需求。在焊芯生产中,采用 “精炼 + 过滤” 双重工艺,将硫含量控制在≤0.01%、磷含量控制在≤0.012%,比 GB/T 5117《碳钢焊条》标准中 “硫≤0.03%、磷≤0.035%” 的要求严苛 3 倍以上;皮配方中严格筛选低硫、低磷原材料,并添加脱硫剂(如碳酸钙)与脱磷剂(如二氧化硅),进一步降低焊缝中的硫、磷含量。硫、磷是导致焊缝热裂纹的主要杂质,其含量的降低使焊条的抗热裂性能提升 40%—— 在焊接 15CrMoR (H) 耐热钢时,即使不进行预热,焊缝也无热裂纹产生;在 520℃高温时效处理后,焊缝的冲击功仍保持在 50J 以上,抗时效脆化能力优异。该焊条已在某火电厂 400MW 机组的锅炉管道焊接中应用,运行 3 年来焊缝无任何裂纹,抗裂性能得到实践验证。
焊接过程中的电弧不稳定、磁偏吹,易导致焊缝成形差、熔合不良等缺陷,而金威 9% Ni 用镍基焊条通过优化皮配方与焊芯设计,完美解决这一问题。其皮中添加特殊稳弧剂(如碳酸钾、氟化物),可确保电弧在 100A-300A 电流范围内持续稳定燃烧,无断弧、飘弧现象,即使在潮湿环境下,电弧稳定性仍保持 95% 以上;皮还采用 “高吹力配方”,电弧吹力比普通镍基焊条提升 20%,能有效熔池杂质,保证熔深充足(单道焊熔深可达 6mm)。针对 LNG 装置焊接中常见的 “磁偏吹” 问题,焊条通过调整焊芯合金分布与皮对称性,使电弧磁场均匀,抗磁偏吹能力提升 30%—— 在厚板多层焊、管道环焊等易产生磁偏吹的场景中,焊缝偏移量可控制在 0.5mm 以内,大幅降低焊工操作难度,提高焊接效率,特别适合 LNG 储罐、低温管道等大型结构的现场焊接。新央视大楼,大西洋焊条打造坚固建筑框架。
大西洋 CHE557R 焊条是专为承压设备设计的焊条,优势在于 “度 + 高可靠性”,能为承压设备(如锅炉、压力容器、压力管道)的焊接强度提供坚实保障。承压设备需承受内部介质压力,对焊缝强度要求严苛,CHE557R 焊条焊缝抗拉强度≥550MPa,屈服强度≥460MPa,远超普通承压焊条标准,且在常温与高温环境下强度稳定性优异 ——400℃时抗拉强度仍保持≥500MPa,能承受设备长期运行中的压力载荷。经水压试验验证,使用该焊条焊接的承压设备,在超设计压力 1.5 倍的测试中,焊缝无渗漏、无变形;在疲劳试验中,经 100 万次压力循环后,焊缝性能无明显衰减。某锅炉制造企业使用 CHE557R 焊条焊接工作压力 6MPa 的锅炉水冷壁,设备运行 8 年无焊缝失效问题,充分证明其在保障承压设备焊接强度上的可靠性。的三峡工程,选用大西洋焊条保障质量。南通焊条供应商
钛酸型红皮,金威E312-16不锈钢焊条交直流两用。南通银焊条供应商
金威 A132 不锈钢焊条采用钛钙型皮,以钛白粉、碳酸钙为成分,兼具钛型皮的稳弧性与钙型皮的成形性,赋予其 “交直流两用” 的灵活适配性。在交流电源下,钛钙型皮中的钛元素能稳定电弧,即使电压波动 ±15%,电弧仍持续燃烧,无断弧、飘弧现象,适配施工现场常见的交流弧焊机;在直流电源下,皮导电性优化,可适配 100A-300A 宽电流范围,2.5mm 直径焊条用 100-150A 焊接薄板,4.0mm 直径焊条用 200-250A 焊接中厚板,无需更换焊条型号即可满足不同厚度工件需求。同时,钛钙型皮造渣性好,焊缝成形光滑平整,余高控制在 1-3mm,减少焊后清理工作量。某不锈钢加工厂反馈,使用金威 A132 时,既能用车间直流焊机批量生产,也能携带交流焊机现场维修,通用性大幅提升施工效率。南通银焊条供应商
南通威远焊材有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。